 18 september 2026Flexibiliteit vs snelheid: de verborgen afweging achter elke productielijnLeestijd 4 minuten
 01 september 2026De precisie achter zagen: hoe een tiende millimeter tot stand komtLeestijd 1 minuut
 25 augustus 2026Wanneer is een automatische zaaglijn rendabel voor zware aluminiumprofielen?Leestijd 3 minuten
Hoe software elke centimeter aluminium tot waarde brengt
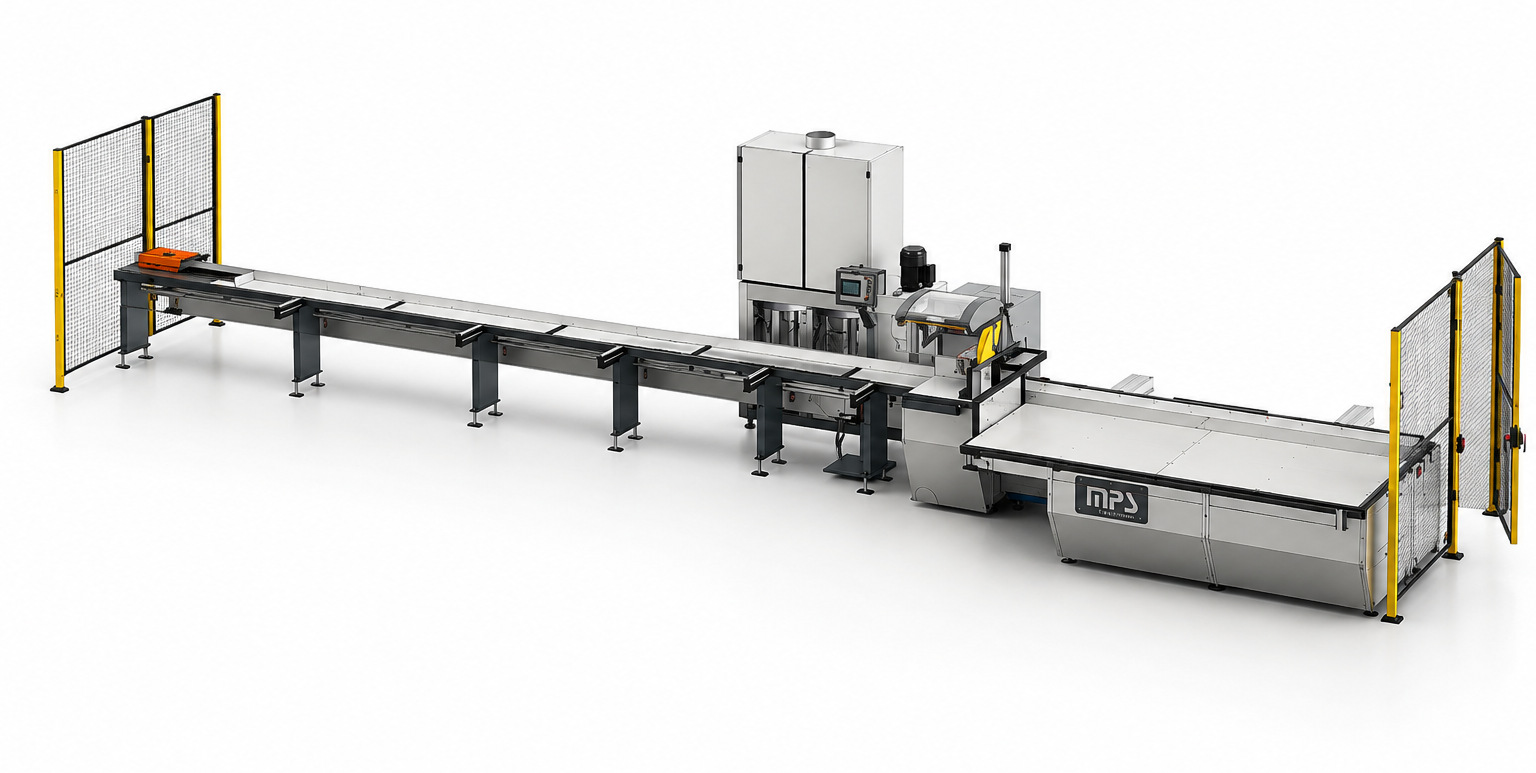
Een zaagmachine lijkt op het eerste gezicht een simpel apparaat: materiaal erin, op maat zagen, product eruit. Maar achter een goed presterende zaaglijn zit vaak een aanzienlijk complexere laag: software die bepaalt in welke volgorde, op welke lengte en met welke restmaterialen er wordt gewerkt. Die laag, zaagoptimalisatie, is waar veel van de productiviteitswinst vandaan komt, en het is een rekenkundig vraagstuk dat verrassend snel interessant wordt.
Wat er nodig is om van een order een snede te maken
Een order bestaat zelden uit één simpel getal. Een productieorder voor profielbewerking bevat doorgaans een lijst producten, elk met een eigen lengte, verstekhoek (indien van toepassing), en eventuele boor- of freesbewerkingen.
Optimalisatiesoftware legt die veelheid aan orders bij elkaar, sorteert op profieltype, en bepaalt vervolgens hoe je uit een aanvoerlengte (vaak 6 meter) zoveel mogelijk bruikbaar product haalt met zo min mogelijk verspilling.
Dat klinkt eenvoudig, maar wordt al snel een boeiend puzzelvraagstuk door een aantal factoren:
- Kopkant en reststuk. Elk profiel heeft een kopkant nodig: een stuk materiaal dat nodig is om vast te klemmen, maar dat niet in het eindproduct terechtkomt. Aan het einde van een aanvoerlengte blijft vaak een reststuk over dat te kort is om nog een vol product uit te halen.
- Klempositie versus opduwlimiet. De machine kan een profiel niet oneindig ver opduwen, er is een fysieke grens aan hoe ver het materiaal door de machine kan bewegen. Die grens bepaalt welke combinaties van producten uit één lengte gehaald kunnen worden.
- Verstek versus recht afkorten. Rechte sneden zijn rekenkundig eenvoudig: een kopkant is dan gelijk aan de zaagkant van het volgende stuk, en stukken zijn onderling verwisselbaar. Zodra er verstekhoeken bijkomen, met een linker- en rechterhoek per product, wordt het indelingsprobleem een stuk interessanter, omdat niet elk stuk meer op elke positie past.
- Symmetrische profielen. Bij profielen die symmetrisch zijn, kan één zaagsnede soms voor twee tegengestelde producten tegelijk dienen. Dat levert mooie materiaalbesparing op, mits de software dit patroon herkent en er actief op indeelt.
Waarom dit meer is dan alleen zaagoptimalisatie
Interessant is dat dit type software in de praktijk verder reikt dan alleen het optimaliseren van een zaagsnede. Zodra een systeem orders inleest, prioriteert, indeelt over meerdere machines en voortgang terugmeldt aan een overkoepelend ERP-systeem, functioneert het feitelijk als een orderflow-programma: het regisseert niet alleen hoe er gezaagd wordt, maar ook wát, wanneer en op welke machine.
Dat levert een aantal mooie voordelen op:
- Realtime terugkoppeling. In plaats van dat een operator handmatig statusupdates invoert, kan een systeem elke paar seconden doorgeven hoe ver een order gevorderd is, inclusief een schatting als "ongeveer 80% van de order is klaar".
- Multi-machine aansturing. Eén centraal systeem kan meerdere machines aansturen, elk met eigen parameters (snelheid, precisie, capaciteit), en op basis daarvan bepalen welke order het beste op welke machine past.
- Restmateriaalbeheer. Reststukken boven een bepaalde lengte (bijvoorbeeld twee meter) zijn vaak nog bruikbaar. Optimalisatiesoftware kan die automatisch registreren, uitprinten als restmateriaal en meenemen in de indeling van een volgende order, zodat dit niet langer handmatig hoeft te worden bijgehouden op de vloer.
Het verschil met een standaard ERP-systeem
Een ERP-systeem redeneert doorgaans op voorraadniveau: "er ligt 6 meter lengte op voorraad, en als het op is, wordt dat gemeld." Voor productieplanning op de vloer werkt dat mooi op hoofdlijnen, maar mist het detailniveau dat op de werkvloer nodig is: welk specifiek reststuk er nog ligt, of hoever een order op dit moment daadwerkelijk gevorderd is binnen een lopende zaagcyclus.
Die laag van detail, tot op het niveau van individuele reststukken en actuele voortgang, hoort thuis in gespecialiseerde productiesoftware die direct aan de machine gekoppeld is, en die vervolgens communiceert mét het ERP-systeem in plaats van dat te vervangen.
Waarom aluminium hier een bijzondere rol speelt
Dit type optimalisatievraagstuk is niet voor elk materiaal even complex, en dat maakt het extra interessant om te begrijpen. Stalen profielen, zoals hoeklijnen, vierkante buizen en ronde profielen, zijn wereldwijd grotendeels gestandaardiseerde handelsproducten.
Aluminium extrusieprofielen daarentegen zijn vaak klantspecifiek ontworpen, met complexe doorsnedes. Juist die complexiteit maakt standaardisatie lastig, en daarmee wordt slimme software voor orderindeling extra waardevol: hoe diverser het profielassortiment, hoe groter de winst van een systeem dat automatisch de optimale combinatie van producten, lengtes en reststukken berekent.
Conclusie
De zichtbare winst van automatisering zit vaak in de machine zelf: sneller zagen, minder handmatig handelen. Maar een substantieel deel van de productiviteitswinst schuilt in de onzichtbare rekenkunde erachter: software die orders slim combineert, restmateriaal hergebruikt en voortgang realtime bewaakt.
Wie deze laag begrijpt, ziet dat de echte meerwaarde van automatisering niet alleen in snelheid zit, maar vooral in slimme, doorlopende besluitvorming achter de schermen.


Vragen? 0180 510 455

Product uit offertelijst?
Weet u zeker dat u het product uit uw offertelijst wilt verwijderen?